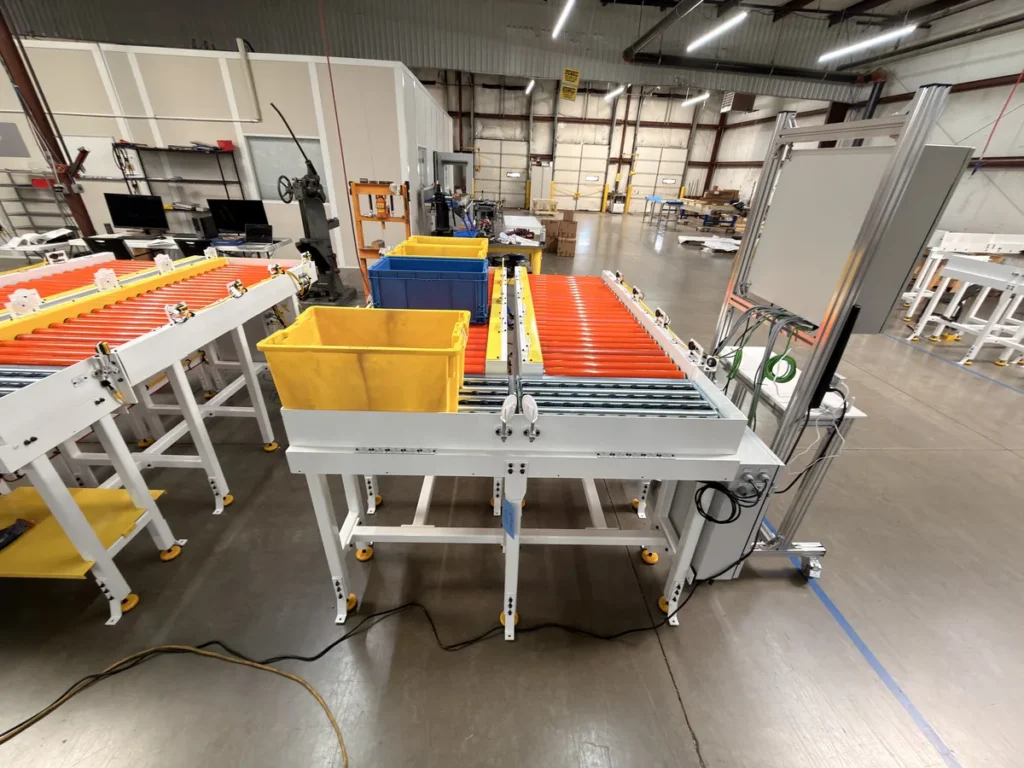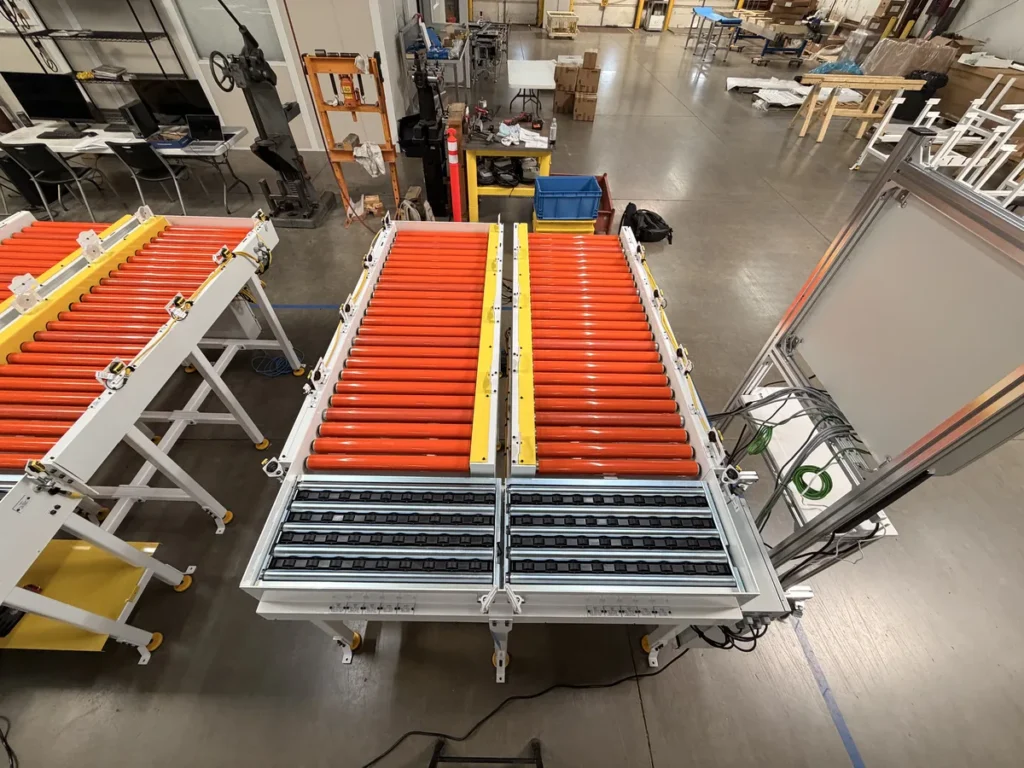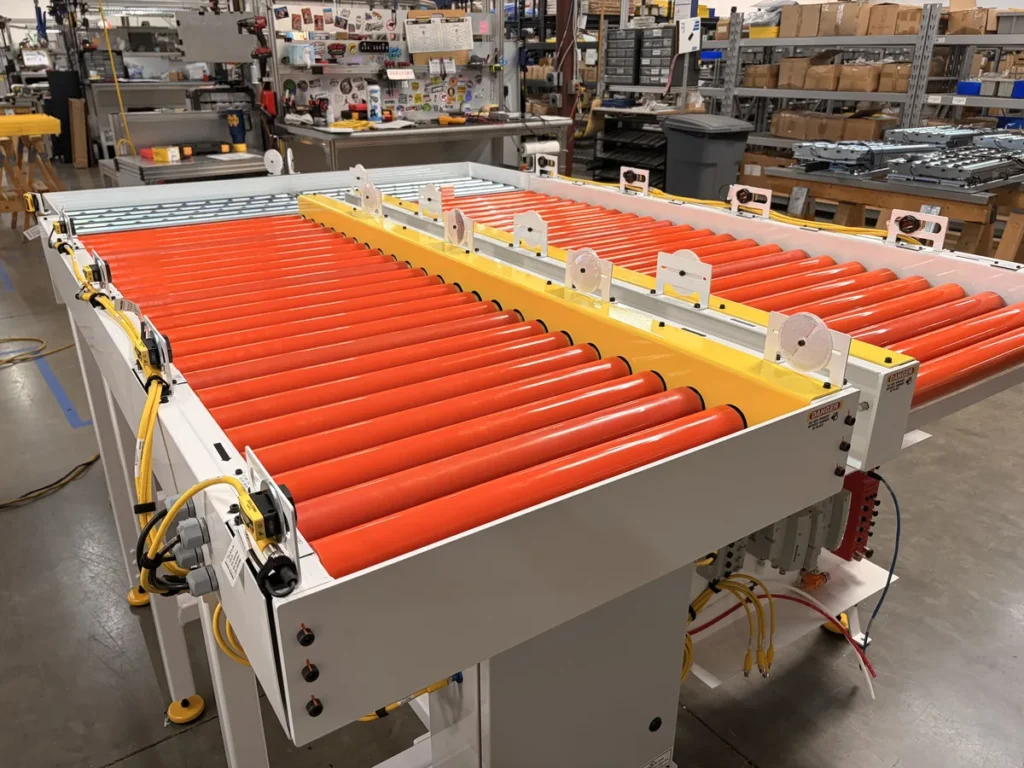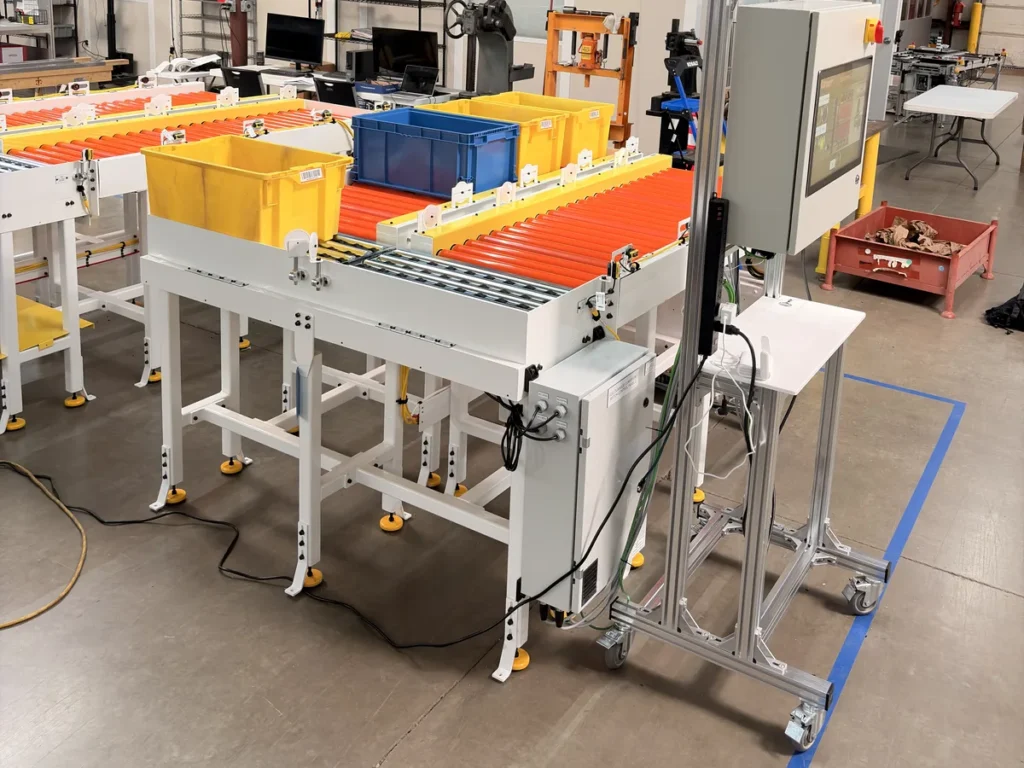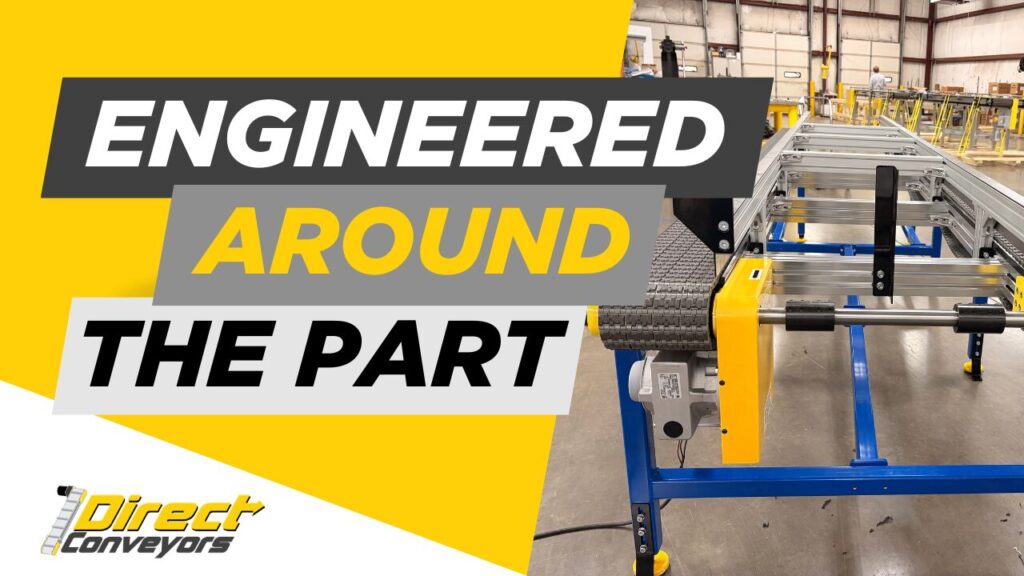
Nous avons changé la manière dont nous effectuons les essais d’acceptation de la chaîne d’approvisionnement. Sur une cellule de prise de contrôle récente équipée de convoyeurs et de robots, FAT n’est plus un processus de validation, mais devient le lieu où nous vérifions le bon fonctionnement de l’ensemble du système avant que celui-ci ne quitte notre usine.
Dans de nombreux projets d’automatisation, la FAT représente un tournant décisif. Les câblages sont vérifiés, les IO sont vérifiés, les documents sont signés, les équipements sont expédiés. Cela peut satisfaire le contrat, mais cela amène la validation réelle du système sur le terrain, où le temps est limité et chaque surprise coûte plus cher.
Sur ce projet, nous avons créé un environnement PLC logiciel dédié pour le débogage et la validation, au lieu de dépendre de la traçabilité manuelle des câbles ou d’attendre la mise en place d’une intégration réelle. L’objectif était de tester le système en tant que système avant sa mise en production.
Qu’est-ce qu’un traditionnel FAT manque ?
Une inspection traditionnelle du système FAT vérifie les composants un par un. Le moteur tourne-t-il ? Le capteur change-t-il de statut ? Le distributeur fonctionne-t-il ? Ces contrôles sont nécessaires, mais ils sont généralement effectués isolément.
Les méthodes courantes comprennent :
- Traçage manuel des câbles depuis les appareils de terrain jusqu'aux bornes
- Tests IO basés sur des LED sur les lecteurs et les modules
- Test fonctionnel limité sans contexte système complet
- Très peu ou pas de mise en œuvre réelle des séquences opérationnelles
Cela laisse des lacunes. Les problèmes d’intégration sont plus difficiles à détecter. Des erreurs de catégorisation ou de routage peuvent passer inaperçues. Les problèmes de configuration réseau se manifestent généralement tardivement. Lorsqu’ils surviennent lors de l’installation, ils entraînent des dépannages prolongés et des modifications à apporter en dehors des délais prévus.
Nous souhaitions connaître deux choses : que chaque composant fonctionnait correctement et que l’ensemble du système se comportait comme prévu.
Qu’avons-nous testé ?
Le système testé était une cellule de prise de produits robotisée manipulant des palettes contenant plusieurs couches de petits composants. Le processus comprenait des convoyeurs d’accumulation, des transferts à angle droit, des rouleaux motorisés, des arrêts pneumatiques et une positionnement précis des palettes afin que le robot puisse prendre les produits de manière cohérente.
Tout dans la cellule dépendait de tout le reste. La synchronisation des zones, l’arrêt de la séquence et la position physique du chariot contre un point d’arrêt précis avaient tous un impact sur la capacité du robot à accomplir son travail.
Ainsi, plutôt que de demander uniquement : “ Les câbles sont-ils corrects ? ”, nous avons posé la question suivante : “ Le fonctionnement de la cellule dans son ensemble est-il correct ? ” Cette question a guidé toutes les décisions techniques qui ont suivi.
Comment avons-nous construit le PLC souple pour FAT ?
Nous n’avons pas attendu la mise à jour complète des contrôles de production, et nous n’avons pas installé de câblage de test temporaire. Nous avons créé un environnement PLC souple spécifiquement pour le dépannage et la validation de FAT.
Le système était un PC industriel fonctionnant avec un PLC logiciel. Cela nous a immédiatement donné une grande flexibilité :
- Pas de dépendance à une plateforme logicielle de PLC fixe
- Support basé sur une licence pour les bus de données, au lieu de limites basées sur le matériel
- La possibilité de dimensionner Ethernet/IP, EtherCAT et IO selon les besoins
- Visualisation intégrée sans matériel HMI supplémentaire
Les contrôleurs de moteur et les collecteurs de soupapes étaient connectés via Ethernet/IP. Les IO internes du cabinet étaient alimentées via EtherCAT. Chaque signal était transmis dans un environnement de contrôle qui reflétait fidèlement le comportement du système réel, de sorte que les problèmes se manifestaient tôt et dans leur contexte.
Cet environnement n’était pas destiné à servir de code de production. Sa mission consistait à valider le matériel, le câblage, la séquence des opérations et la logique d’intégration. Les alarmes, les opérations à long terme et la communication des données étaient exclus de sa portée.
Pourquoi utiliser une visualisation web plutôt qu'un HMI complet ?
L’environnement PLC simple était doté d’une visualisation web intégrée, ce qui nous a permis de ne pas devoir créer un projet complet d’HMI uniquement pour des tests.
Avec des écrans légers, nous pourrions :
- Effectuez rapidement et clairement les contrôles IO
- Gérer les entrées et les sorties en temps réel
- Effectuez des séquences fonctionnelles simples
- Confirmer les réponses pneumatiques et mécaniques
Les ingénieurs et les techniciens pouvaient immédiatement voir ce que faisait le système, sans avoir à naviguer à travers des écrans complexes ou attendre la réalisation de nouvelles fonctionnalités. Pour FAT, ce niveau de visibilité était optimal.
Qu’est-ce que cela signifie de tester toute la cellule ?
Avec le PLC souple en place, nous avons donné vie à toute la cellule.
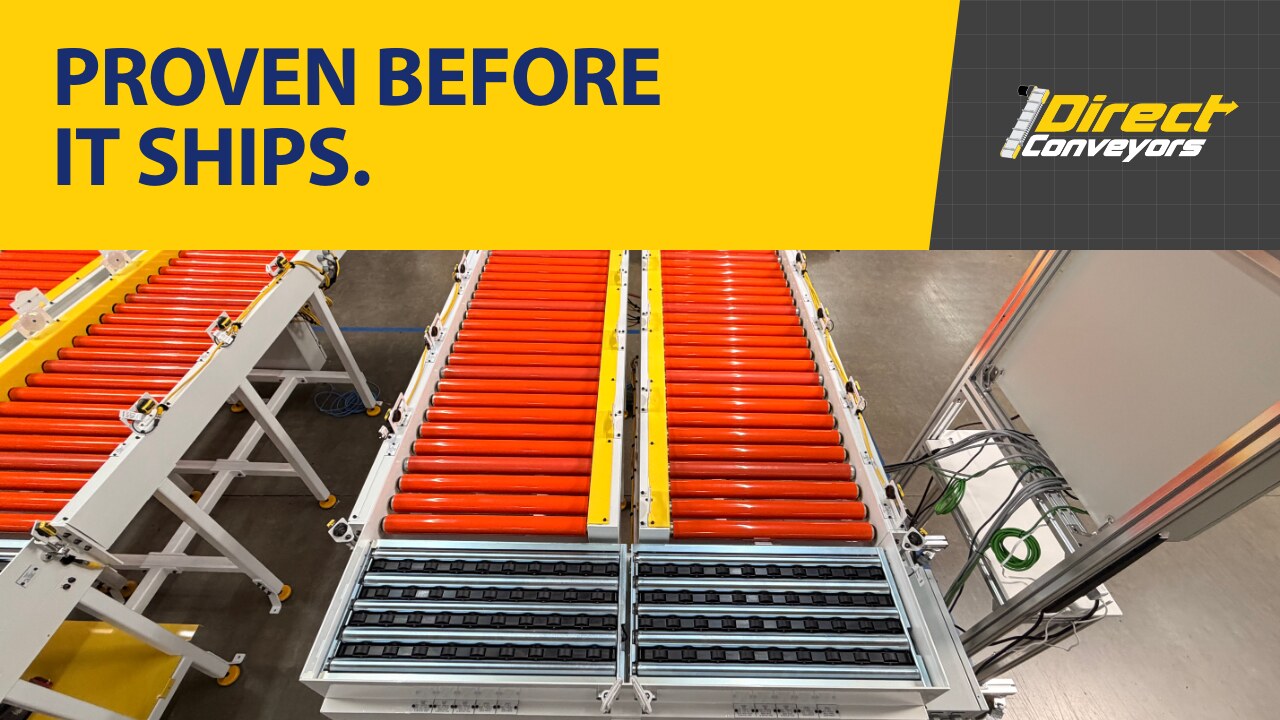
Des rouleaux motorisés transportaient les palettes à travers les zones de stockage. Des transferts à angle droit s’engageaient et se rétiraient. Des arrêts pneumatiques des bacs protégeaient la position du pick contre toute interaction non intentionnelle de l’opérateur. Une logique de congestion amenait les palettes dans des arrêts fermés pour établir une référence constante zéro-nulle pour le picking robotisé.
Comme tous les appareils étaient connectés et actifs, nous avons pu vérifier des comportements que la méthode FAT traditionnelle ne détecte généralement pas :
- Temps entre les zones de convoyage
- Comment les dispositifs mécaniques de blocage et la logique de commande se sont combinés
- Séquentialisation pneumatique sous des conditions de contrôle réalistes
- Communication réseau entre plusieurs types d'appareils
Les tests effectués à ce niveau ont permis de repérer les problèmes d’intégration avant l’expédition, ce qui a permis de les résoudre rapidement et avec peu de risques.
Comment les commandes 24V ont-elles été utiles ?
Le système a été conçu pour fonctionner avec des commandes à 24 V, tant en extérieur que dans les panneaux. Cela a permis d’effectuer des essais pratiques lors de la phase FAT, sans les précautions supplémentaires associées aux systèmes de moteurs à haute tension.
Les ingénieurs et les techniciens peuvent déclencher des séquences, observer la réaction et réessayer rapidement. Lorsque les tests sont aussi faciles à reproduire, les personnes en font davantage.
Comment s’intègrent les outils d’IA ?
Après l’interview enregistrée par FAT, nous avons utilisé des outils de développement assistés par l’IA, notamment Claude Code, pour accélérer l’écriture de la logique temporaire du PLC. Ces outils ont permis de réaliser des tâches répétitives telles que la création de structures de mappage des entrées/sorties, des routines de test de base et des structures logiques standard. Les ingénieurs ont examiné et affiné toutes les fonctionnalités produites par ces outils en fonction des exigences du système et des pratiques internes d’ingénierie.
Nous avons utilisé l’IA de manière sélective. Le jugement technique a été laissé aux ingénieurs. Les outils ont réduit le temps consacré aux formulaires types, ce qui a laissé plus de temps pour le comportement du système, les cas spécifiques et les détails d’intégration.
Le résultat a été un environnement de dépannage entièrement conçu qui a été mis en place plus rapidement que si l’on avait suivi la méthode traditionnelle.
Est-ce un remplacement des contrôles de production ?
Non. Cette approche avait une seule mission : la détection et la validation des erreurs dans le système PLC. Elle ne remplace pas les plates-formes de contrôle de production, la logique de sécurité validée ou les pratiques de mise en service établies. Les systèmes de production nécessitent toujours une conception, une validation et un test minutieux.
L’ingénierie de contrôle est prudente pour de bonnes raisons, et cette approche en tient compte. Nous avons utilisé des outils plus récents dans un environnement non productif et à faible risque afin de valider des solutions antérieures, sans compromettre la supervision technique.
Ce qui vous permet de franchir le pas entre les contrôles au niveau des composants et la mise en service complète. Les risques d’intégration apparaissent plus tôt, lorsque les modifications sont plus économiques et plus rapides à réaliser.
Qu’est-ce qui a changé après la FAT ?
Les résultats de ce projet :
- Les traçages manuels des câbles et les contrôles IO basés sur des LED ont été largement évités.
- Des problèmes d'intégration ont été constatés plus tôt dans le projet.
- FAT time a été remplacé par un comportement du système réel, au lieu de vérifications point par point.
- L’installation et la mise en service se sont déroulées plus facilement et de manière prévisible
Le client a reçu un équipement qui s'est comporté de manière constante dès le premier jour, et le passage de FAT à l'installation a été plus efficace et beaucoup moins perturbateur.
Ce que nous nous tenons aujourd'hui
Une exécution FAT sous forme de checkbox ne vous indique que les checkbox sont remplis. Une exécution FAT sous forme de test vous indique si le système fonctionne.
Chaque unité standard de Direct Conveyors est pré-assemblée et testée avant d’être expédiée. Ce projet a porté cette même idée au niveau du système : l’ensemble de la cellule fonctionne comme une cellule dans notre bâtiment. Lorsque cela se produit, les équipements arrivent sur le site du client pour accomplir leur tâche et les retouches se déroulent dans notre atelier, là où elles doivent être.
Votre projet d’intégration approche ?
Si vous disposez d’un convoyeur ou d’une cellule d’automatisation où les robots, les arrêts, les transferts et les commandes doivent tous fonctionner ensemble, Parlez-nous de l'application. Nous voulons comprendre le processus avant de recommander quoi que ce soit.
Si vous envisagez des convoyeurs standard pour une partie de la ligne, vous pouvez en construire un dans le Configurateur de convoyeurs directs et demandez un devis.