Hemos cambiado la forma en que realizamos el ensayo de aceptación de fábrica. En una de nuestras últimas células de toma de muestras por transportador y robot, FAT dejó de ser un paso de verificación y se convirtió en el lugar donde probábamos el funcionamiento de todo el sistema antes de que el producto saliera de nuestra fábrica.
En muchos proyectos de automatización, el FAT es un hito. Se verifica la conexión eléctrica. Se revisa la funcionalidad de los dispositivos. Se firman los documentos. Se envía el equipo. Esto puede cumplir con el contrato, pero obliga a validar el sistema en el propio lugar de fabricación, donde el tiempo es limitado y cada sorpresa cuesta más.
En este proyecto, construimos un entorno de PLC software dedicado para depuración y validación, en lugar de depender de trazado manual de cables o esperar hasta la instalación para realizar pruebas de integración reales. El objetivo era probar el sistema como un sistema antes de su lanzamiento.
¿Qué falta a un tradicional FAT?
Un análisis tradicional de FAT comprueba los componentes uno por uno. ¿Se enciende el motor? ¿Cambia el estado del sensor? ¿Actúa la válvula? Estas comprobaciones son necesarias, pero generalmente se realizan de forma aislada.
Los métodos más comunes incluyen:
- Tratamiento manual de los cables desde los dispositivos de campo hasta los bloques de terminales
- Controles de IO basados en LED en unidades y módulos
- Testes funcionales limitados sin contexto completo del sistema
- Poco o ningún ejercicio de las secuencias de funcionamiento reales
Eso deja espacios vacíos. Los problemas de integración son más difíciles de detectar. Los errores de etiquetado o de encaminamiento pueden pasar inadvertidos. Los problemas de configuración de la red suelen presentarse tarde. Cuando estos problemas surgen durante la instalación, significa un proceso de depuración y revisión extensos y un esfuerzo adicional debido a la presión del calendario.
Queríamos saber dos cosas: que todos los componentes funcionaran y que todo el sistema se comportara como debía.
¿Qué estábamos probando?
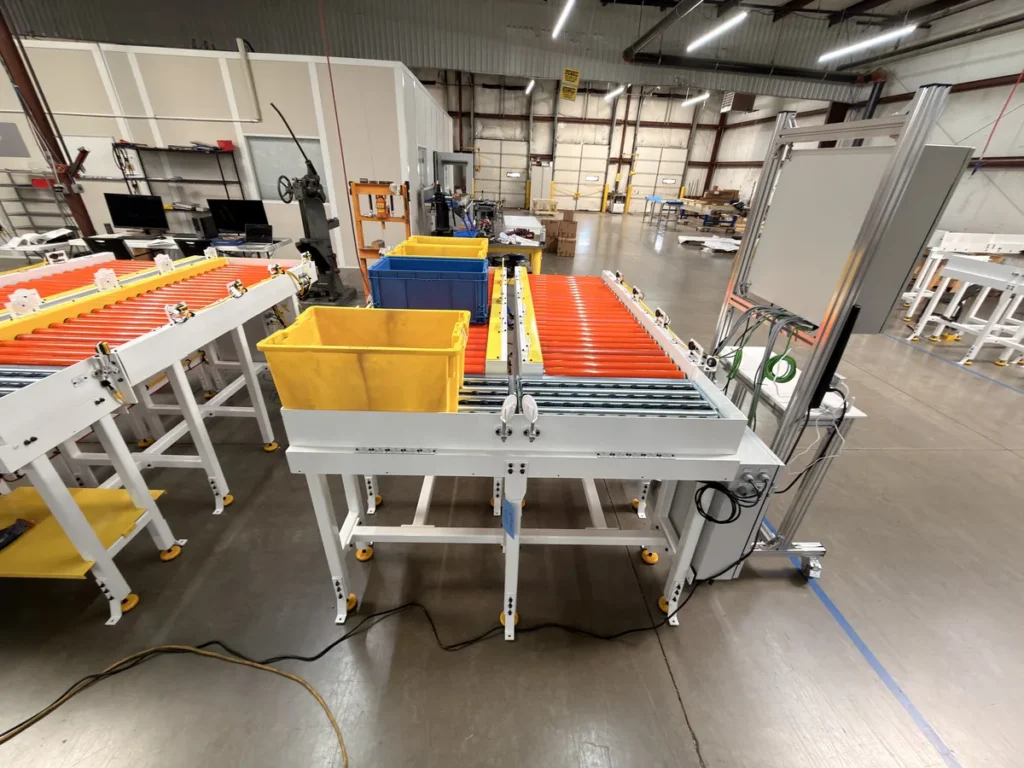
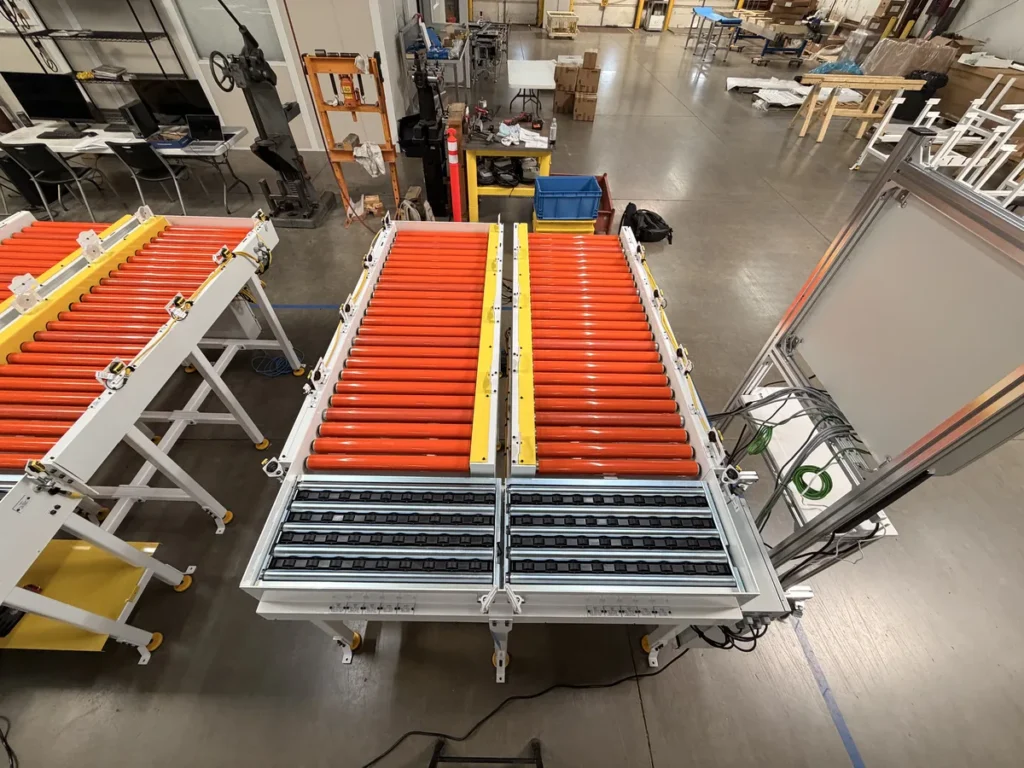
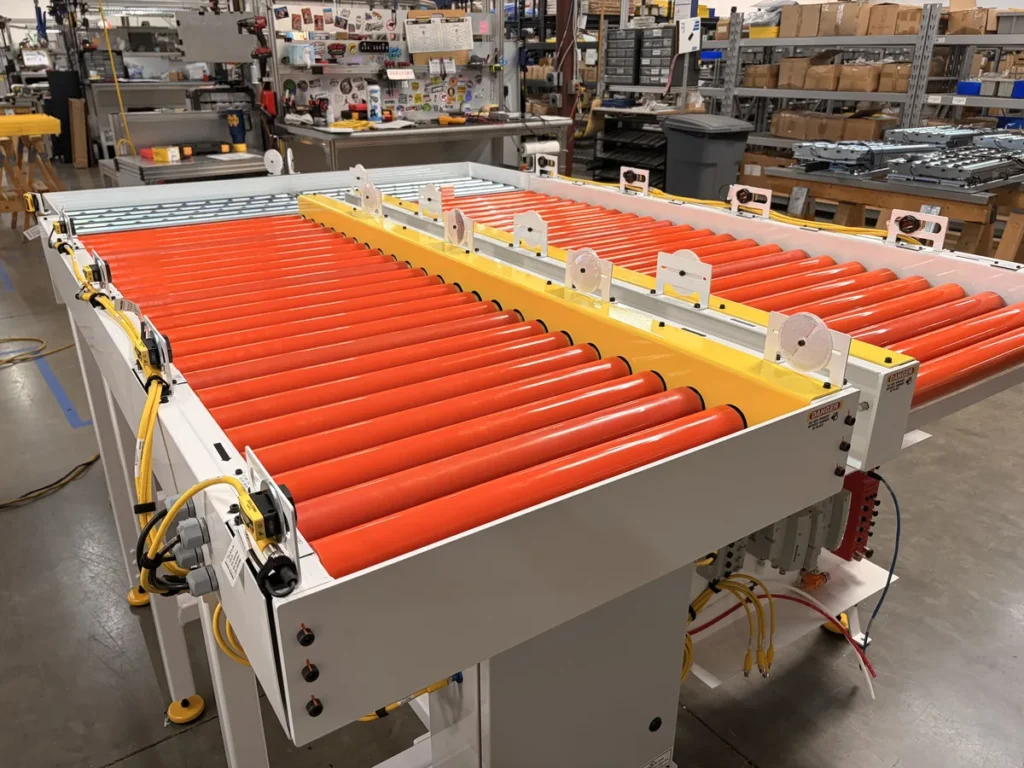
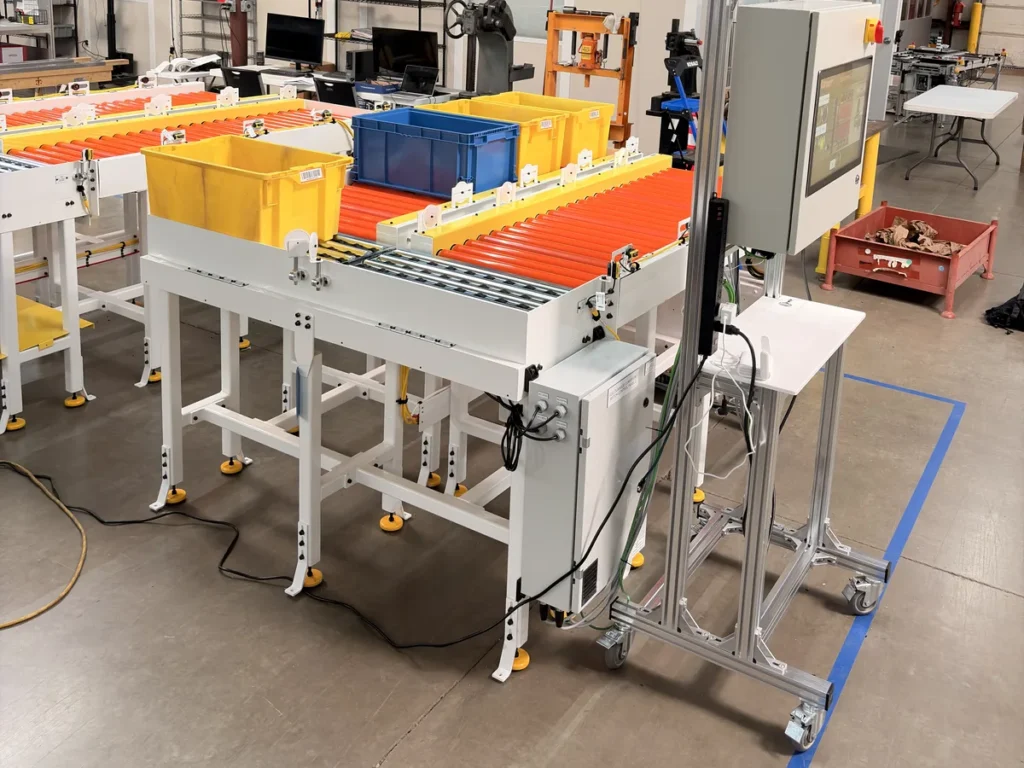
El sistema que se estaba probando era una célula de toma de productos robótica que manejaba palets con múltiples capas de piezas pequeñas. El proceso incluía transportadores de acumulación, transferencias de ángulo recto, rodillos motorizados, paradas neumáticas y una colocación precisa de los palets para que el robot pudiera recoger los productos de forma constante.
Todo en la célula dependía de todo lo demás. La sincronización de las zonas, la detención de la secuencia y la posición física del transportador contra una parada dura tenían un impacto en si el robot podía cumplir su tarea.
Así que en lugar de preguntar simplemente “¿Los cables están bien?”, preguntamos: “¿La célula funciona correctamente en su conjunto?” Esta pregunta impulsó todas las decisiones técnicas que siguieron.
¿Cómo creamos el PLC suave para FAT?
No esperamos hasta que se completara la versión de control de producción, ni instalamos un cableado de prueba temporal. Establecimos un entorno PLC suave específicamente para el depuración y validación de FAT.
La plataforma era un PC industrial que ejecutaba un PLC de software. Esto nos proporcionó flexibilidad de inmediato:
- Sin dependencia de una plataforma de PLC de hardware fija
- Suporte a los campos basado en licencia en lugar de límites basados en hardware
- La capacidad de escalar Ethernet/IP, EtherCAT e IO según sea necesario
- Visualización integrada sin hardware HMI adicional
Los controladores de motor y los colectores de válvulas se comunicaban mediante Ethernet/IP. La I/O del armario interno se gestionaba mediante EtherCAT. Cada señal llegaba a un único entorno de control que reflejaba fielmente cómo se comportaría el sistema real, por lo que los problemas se detectaban de forma temprana y con un contexto claro.
Este entorno no era, de forma intencionada, código de producción. Su función era validar el hardware, el cableado, la secuenciación y la lógica de integración. Alarmas, funcionamiento a largo plazo y reportes de datos estaban fuera del ámbito de aplicación.
¿Por qué utilizar la visualización web en lugar de un HMI completo?
El entorno PLC suave incluía una visualización basada en la web, lo que nos ahorró la necesidad de crear un proyecto completo de HMI solo para fines de pruebas.
Con pantallas ligeras podríamos:
- Realice verificaciones de IO de forma rápida y clara
- Cambiar entradas y ver salidas en tiempo real
- Ejecute secuencias funcionales simples
- Confirmar las respuestas neumáticas y mecánicas
Los ingenieros y los técnicos podían ver lo que hacía el sistema de inmediato, sin tener que navegar por pantallas complejas ni esperar a que se desarrollara más. Para FAT, ese era el nivel adecuado de visibilidad.
¿Qué descubrió la prueba de la célula completa?
Con el PLC suave instalado, llevamos toda la célula a la vida.
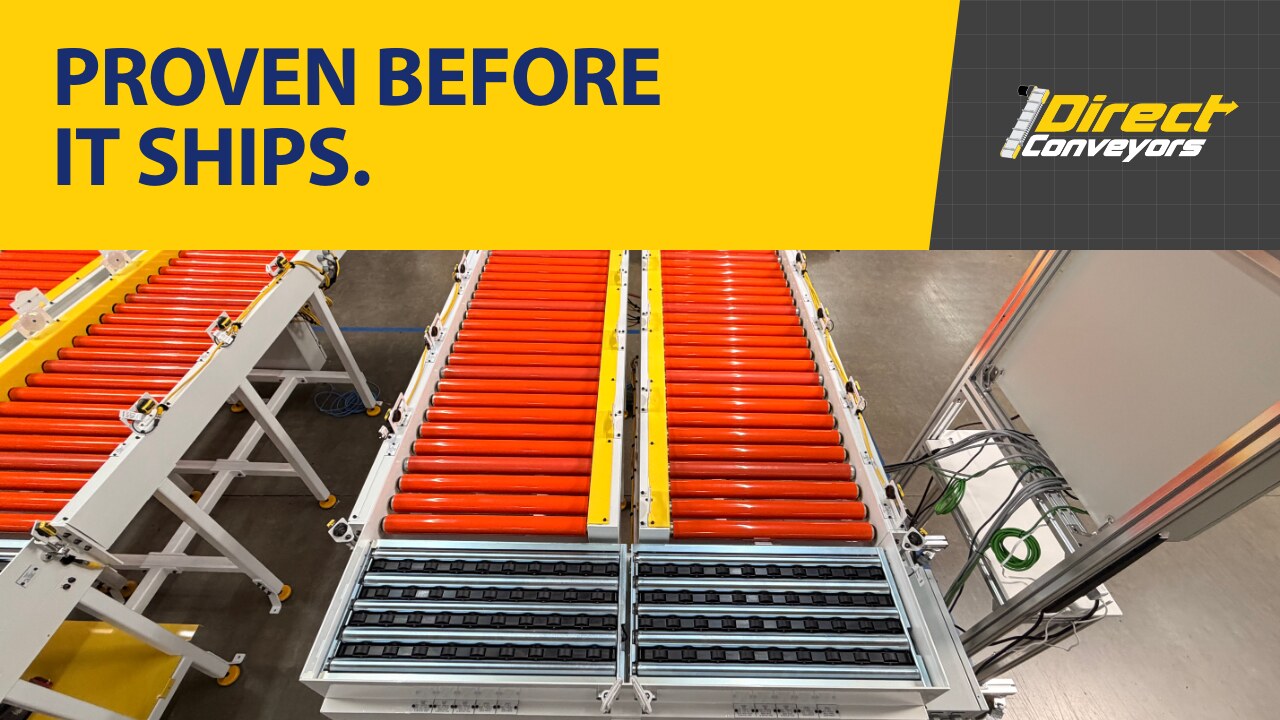
Los rodillos motorizados transportaban las cajas a través de zonas de acumulación. Los transferidos de ángulo recto se activaban y retraían. Las paradas neumáticos de los contenedores protegían la posición de toma de las interacciones no intencionadas del operador. La lógica de aglomeración hacía que las cajas se adhirieran a las paradas para establecer una referencia constante de cero a cero para la toma robótica.
Como todos los dispositivos estaban conectados y activos, pudimos comprobar comportamientos que un sistema FAT tradicional normalmente no detecta:
- Tiempo entre las zonas de transporte
- Cómo funcionaban la parada mecánica de los discos y la lógica de transmisión
- Secuenciación neumática bajo condiciones de control realistas
- Comunicación de red entre varios tipos de dispositivos
Los ensayos a ese nivel detectaron problemas de integración antes del envío, y la solución de estos fue rápida y de bajo riesgo.
¿Cómo ayudaron los controles de 24 V?
El sistema se diseñó para funcionar con controles de 24 V tanto en el campo como en el interior de los paneles. Esto permitía realizar pruebas prácticas durante la puesta en marcha de la máquina, sin las precauciones adicionales que se requieren en los sistemas de motor de alta tensión.
Los ingenieros y los técnicos podrían activar secuencias, observar la respuesta y intentar de nuevo de forma rápida. Cuando la prueba es tan fácil de repetir, la gente prueba más.
¿Dónde encajan las herramientas de IA?
Tras la grabación de la entrevista en formato FAT, utilizamos herramientas de desarrollo asistidas por inteligencia artificial, como Claude Code, para acelerar la creación de la lógica del PLC temporal. Estas herramientas gestionaban tareas repetitivas como la creación de estructuras de mapeo de entradas y salidas, rutinas básicas de pruebas y estructuras lógicas estándar. Los ingenieros revisaron y perfeccionaron todo lo que estas herramientas generaban en función de los requisitos del sistema y nuestras prácticas de ingeniería internas.
Utilizamos la IA de forma selectiva. La toma de decisiones técnicas quedó a cargo de los ingenieros. Las herramientas redujeron el tiempo dedicado a la creación de plantillas, lo que dejó más tiempo para el comportamiento del sistema, los casos especiales y los detalles de la integración.
El resultado fue un entorno de depuración diseñado específicamente que se pudo poner en marcha más rápido que si se hubiese hecho de forma tradicional.
¿Es esto un sustituto de los controles de producción?
No. Este enfoque tenía una única función: el depuración y validación de los sistemas PLC en producción. No sustituye a las plataformas de PLC de producción, a la lógica de seguridad validada ni a las prácticas establecidas de puesta en marcha. Los sistemas de producción aún necesitan un diseño, una revisión y un ensayo cuidadosos.
La ingeniería de control es muy cautelosa por buenas razones, y este enfoque respeta esa precaución. Usamos herramientas más nuevas en un entorno de bajo riesgo y no productivo para validar soluciones anteriores, sin renunciar al control de ingeniería.
Lo que te ofrece es una conexión entre los controles a nivel de componentes y la puesta en marcha completa. Los riesgos de integración se detectan antes, cuando los cambios son más baratos y rápidos de realizar.
¿Qué cambió después de FAT?
Los resultados de este proyecto:
- Se evitó principalmente el trazado manual de cables y los controles IO basados en LED.
- Se detectaron problemas de integración durante la fase inicial del proyecto
- El tiempo de FAT pasó a ser un comportamiento del sistema en lugar de verificaciones punto a punto
- La instalación y puesta en marcha fueron más fluidas y previsibles
El cliente recibió un equipo que se comportó de manera consistente desde el primer día, y el cambio de FAT a la instalación fue más eficiente y mucho menos disruptivo.
Lo que nos obligan a hacer ahora
Una ejecución FAT como opción de verificación solo indica que las casillas están marcadas. Una ejecución FAT como prueba de concepto indica si el sistema funciona.
Cada unidad estándar de Direct Conveyors se monta y prueba antes de ser enviada. Este proyecto llevó esta misma idea al nivel de sistema: toda la celda funciona como una sola unidad en nuestro edificio. Cuando eso sucede, el equipo llega al sitio del cliente para realizar lo que se supone que debe hacer, y el trabajo adicional se realiza en nuestra fábrica, donde se debe hacer.
¿Está previsto un proyecto de integración?
Si tiene una cinta transportadora o una célula de automatización donde los robots, los paros, los traslados y los controles deben funcionar todos juntos, Cuéntanos sobre la aplicación. Queremos entender el proceso antes de recomendar algo.
Si está buscando transportadores estándar para una parte de la línea, puede construir uno en la Configurador de transportadores directos y solicite un presupuesto.